- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
Como os moinhos redutores de fio podem melhorar a precisão dimensional?
Os moinhos redutores de fio melhoram a precisão dimensional através de folgas controladas entre os rolos, redução de suportes múltiplos e alimentação estável de material. Este artigo explica os principais fatores do processo que afetam a consistência do diâmetro do fio, a qualidade da superfície e a estabilidade da produção, juntamente com considerações práticas para a seleção de uma solução de laminação de fio.
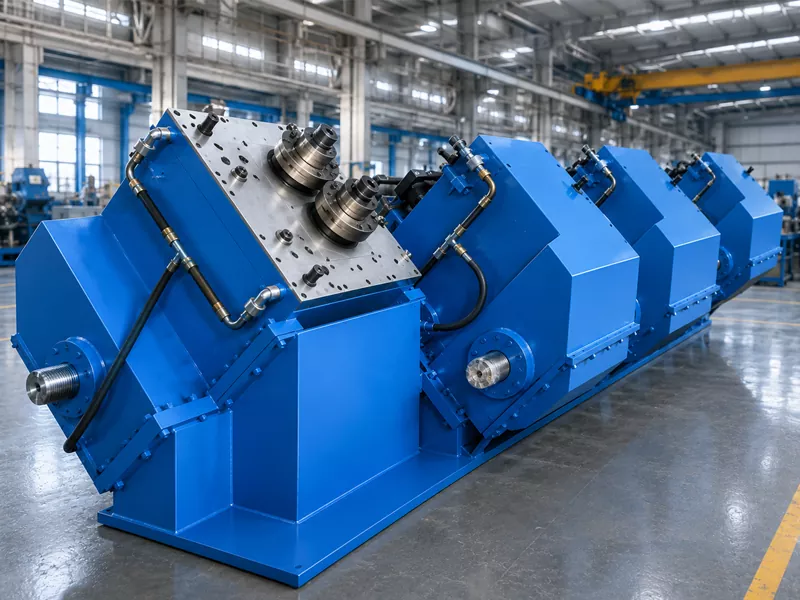
Como os moinhos redutores de fio podem melhorar a precisão dimensional?
Na produção de fios metálicos, atingir um diâmetro alvo é apenas parte do processo. Manter dimensões consistentes ao longo de todo o comprimento do fio é igualmente importante, especialmente quando o material for usado para componentes de precisão, conformação adicional ou fabricação automatizada.
Na Laminação GRM, consideramos a precisão dimensional um resultado tanto do projeto do equipamento quanto do controle do processo. UM Wimoinho de redução reduz o diâmetro de fios metálicos e materiais de haste através de deformação de rolamento controlada. Em vez de depender inteiramente da força de tração e das matrizes de trefilação, o material passa por rolos rotativos que reduzem gradativamente suas dimensões de seção transversal.
Para aço carbono, aço inoxidável, ligas de aço e ligas à base de cobre, esta abordagem fornece uma rota de produção alternativa ou complementar à trefilagem convencional. Com um processo de laminação adequadamente projetado, os fabricantes podem melhorar a consistência dimensional, reduzir a tensão de tração induzida pelo estiramento e limitar os defeitos superficiais associados ao atrito da matriz.
Então, como exatamente as fresas redutoras de fio melhoram a precisão dimensional? A resposta envolve vários fatores interconectados, incluindo controle de folga entre rolos, projeto de passes, alimentação de material, estabilidade de laminação e medição durante a produção.
Índice
- 1. Como um moinho redutor de fio controla as dimensões do fio?
- 2. Cinco fatores que afetam a precisão dimensional
- 3. Laminação de arame versus trefilagem tradicional
- 4. Como manter dimensões de fio consistentes durante a produção
- 5. Aplicações de redução de fio de precisão
- 6. O que os fabricantes devem considerar ao selecionar um laminador redutor de fio?
- 7. Perguntas frequentes
1. Como um moinho redutor de fio controla as dimensões do fio?
Um moinho de redução de fio funciona passando fio ou barra de metal por uma série de suportes de laminação. Cada suporte aplica pressão controlada ao material, reduzindo progressivamente sua área de seção transversal, em vez de tentar obter a redução total do diâmetro em uma única operação.
Em nossa experiência, a distribuição da deformação em vários suportes é importante no processamento de materiais que exigem controle dimensional estável. A redução excessiva em uma única passagem pode aumentar o risco de deformação irregular, variação dimensional e problemas superficiais.
Vários fatores mecânicos e de processo determinam as dimensões finais:
- Lacuna do rolo:A distância entre os rolos de trabalho determina a quantidade de deformação do material em cada passagem.
- Projeto de passe:A redução atribuída a cada suporte afeta a uniformidade com que o material muda de forma.
- Velocidade de rolamento:A coordenação consistente da velocidade ajuda a manter o movimento estável do material entre suportes.
- Alimentação de materiais:A alimentação e o alinhamento estáveis reduzem a possibilidade de deformação irregular.
- Condição do rolo:O desgaste do rolo, a condição da superfície e o alinhamento podem influenciar a consistência dimensional e a qualidade da superfície.
Para a produção de fio de precisão, o diâmetro alvo não deve ser considerado isoladamente. Recomendamos também verificar a ovalização, a variação dimensional ao longo do comprimento do fio e o estado da superfície. Essas medições fornecem uma imagem mais completa da qualidade real da produção.
2. Cinco fatores que afetam a precisão dimensional
Mesmo quando um laminador é projetado para redução de precisão, o resultado final depende de como o equipamento é configurado e operado. Geralmente prestamos atenção aos cinco fatores a seguir ao avaliar a precisão dimensional do fio.
2.1 Ajuste e estabilidade da folga de rolagem
A folga entre os rolos é um dos fatores mais diretos que afetam as dimensões finais do fio. Se a folga não for ajustada corretamente, o material poderá sofrer redução excessiva ou insuficiente.
Por exemplo, ao reduzir um fio de 8 mm para 6 mm, a redução necessária precisa ser distribuída de acordo com o desenho do passe selecionado. As configurações reais de folga devem levar em conta o comportamento de deformação do material, a geometria do rolo e a redução atribuída a cada suporte.
Recomendamos verificar a consistência da folga entre rolos durante a configuração e após os ajustes. Folga mecânica, desgaste do rolo e alinhamento também devem ser considerados porque mesmo pequenas variações podem afetar o resultado dimensional final.
2.2 Redução de Suportes Múltiplos e Projeto de Passagem
Um processo de laminação de suportes múltiplos permite que os fabricantes distribuam a redução de diâmetro em vários estágios. Isso ajuda a evitar concentrar muita deformação em uma passagem.
O projeto do passe deve ser baseado no diâmetro inicial, diâmetro alvo, propriedades do material e geometria final necessária. Para diferentes tipos de aço e ligas à base de cobre, o cronograma de redução apropriado pode variar consideravelmente.
Ao desenvolver um processo de laminação, preferimos estabelecer uma sequência de redução adequada do que simplesmente aumentar a taxa de redução para melhorar a eficiência da produção. Um cronograma de passes equilibrado ajuda a manter a deformação estável e reduz a probabilidade de desvios dimensionais.
2.3 Propriedades do material e qualidade do fio de entrada
O material recebido tem influência direta no desempenho de um laminador redutor de arame. Diferentes metais respondem de maneira diferente à pressão de laminação porque sua resistência ao escoamento, dureza, ductilidade e características de endurecimento não são as mesmas.
Por exemplo:
- Aço carbono:Sua resistência e dureza variam de acordo com a classe e as condições de processamento anteriores, afetando o cronograma de redução necessário.
- Aço inoxidável:O endurecimento por trabalho precisa ser considerado, especialmente ao processar classes com maior resistência à deformação.
- Liga de aço:Diferentes composições de liga podem produzir diferentes respostas de deformação e requisitos de laminação.
- Ligas à base de cobre:Sua ductilidade relativamente alta torna o controle da deformação e a proteção da superfície considerações importantes.
Antes da produção, recomendamos confirmar o diâmetro do fio de entrada, a qualidade do material, a dureza e a condição da superfície. Começar com material inconsistente torna mais difícil alcançar um diâmetro final estável, independentemente do equipamento de laminação utilizado.
2.4 Velocidade de rolamento e coordenação entre suportes
Na laminação de suportes múltiplos, o material se move continuamente entre suportes sucessivos. Cada suporte precisa operar a uma velocidade adequada para acomodar as mudanças na área da seção transversal e no fluxo de material.
Se a coordenação da velocidade for instável, pode ocorrer tensão ou compressão excessiva entre as arquibancadas. Estas condições podem afetar a alimentação do arame, a consistência dimensional e a estabilidade do processo de laminação.
Por esse motivo, consideramos a sincronização da velocidade uma parte importante da laminação de fio de precisão. Os parâmetros operacionais devem corresponder ao material, ao cronograma de redução e aos requisitos de produção, em vez de serem selecionados independentemente para cada estande.
2.5 Desgaste dos Rolos e Manutenção do Equipamento
Os rolos estão em contato contínuo com o metal durante a produção. Com o tempo, o desgaste ou danos à superfície podem alterar a geometria efetiva da laminação e afetar a consistência do fio acabado.
A inspeção regular deve abranger superfícies de rolamento, rolamentos, alinhamento, componentes de transmissão e outras peças que influenciam a estabilidade de rolamento. Se desvios dimensionais aparecerem repetidamente, verificar a condição do rolo e a configuração mecânica costuma ser mais útil do que fazer ajustes aleatórios nos parâmetros.
3. Laminação de arame versus trefilagem tradicional
A trefilagem e a laminação de arame são usadas para reduzir o diâmetro do fio metálico, mas dependem de diferentes mecanismos de deformação.
A trefilação tradicional puxa o metal através de uma matriz, reduzindo sua seção transversal por meio de deformação por tração. Um moinho de redução de fio usa rolos rotativos para comprimir e remodelar o material. Dependendo do material e dos requisitos de produção, a laminação pode servir como um processo alternativo ou trabalhar junto com a trefilação em uma rota de fabricação em vários estágios.
| Comparação | Moinho de redução de fio | Trefilagem Tradicional |
|---|---|---|
| Método de deformação | Compressão através de rolos rotativos | Deformação por tração através de uma matriz de trefilação |
| Força material | Compressão principalmente induzida por rolo | Principalmente força de tração de tração |
| Redução de diâmetro | Distribuídos em suportes rolantes | Controlado pelo tamanho da matriz e passagens de desenho |
| Considerações de superfície | A condição e o alinhamento da superfície do rolo são importantes | A condição da matriz e o atrito são importantes |
| Considerações de processo | Gap de rolagem, design de passe e coordenação de velocidade | Seleção de matrizes, força de trefilação e lubrificação |
| Função típica | Processo alternativo ou complementar de redução de diâmetro | Processo estabelecido para redução do diâmetro do fio |
Nenhum dos métodos é adequado para todos os requisitos de produção. Para materiais de alta resistência ou aplicações onde a tensão de tração induzida pela trefilação é uma preocupação, a laminação pode oferecer vantagens úteis ao processo. No entanto, a escolha real deve depender do diâmetro necessário, das propriedades do material, do acabamento superficial, da tolerância dimensional e dos requisitos de processamento posterior.
Em algumas linhas de produção, os fabricantes também utilizamlaminadores de fio de perfilpara produzir fios com geometrias transversais específicas. Ao contrário da simples redução do diâmetro do fio redondo, a laminação de perfis requer mais atenção ao projeto da ranhura do laminação e ao fluxo do material porque o formato alvo deve ser mantido durante todo o processo.
4. Como manter dimensões de fio consistentes durante a produção
Instalar uma laminadora de precisão é apenas uma parte da solução. Manter a precisão dimensional requer um procedimento de produção repetível. Com base nos fatores do processo discutidos acima, recomendamos focar nas etapas práticas a seguir.
Etapa 1: Confirmar as especificações do material recebido
Registre o diâmetro do fio de entrada, o grau do material, a dureza e a condição inicial da superfície. Caso já exista variação de diâmetro na matéria-prima, esta deverá ser identificada antes de definir os parâmetros de laminação.
Etapa 2: Estabeleça um cronograma de redução adequado
Determine o diâmetro final necessário e calcule a redução necessária nos suportes de laminação. A redução por passe deve ser selecionada de acordo com o comportamento de deformação do material e a faixa de trabalho do equipamento.
Passo 3: Verifique o alinhamento do rolo e as configurações de espaço
Antes da produção, inspecione o alinhamento dos rolos e confirme se as lacunas de trabalho correspondem à configuração do processo. Condições mecânicas consistentes ajudam a reduzir as variações entre as execuções de produção.
Passo 4: Monitorar a estabilidade de rolamento
Durante a operação, preste atenção à alimentação do material, à sincronização do suporte, à vibração incomum e às alterações na superfície do fio. Esses sinais podem indicar instabilidade do processo antes que os problemas dimensionais se tornem generalizados.
Etapa 5: meça o fio acabado
O fio acabado deve ser verificado em múltiplas posições e não em um único ponto. Recomendamos registrar as medidas de diâmetro ao longo do comprimento do fio e verificar as medidas em diferentes direções para identificar a ovalização.
Para linhas de produção com requisitos dimensionais rigorosos, equipamentos de medição on-line adequados podem ajudar a identificar desvios durante a operação. A inspeção off-line pode então ser usada para verificação e registros de qualidade.
| Item de inspeção | O que verificar | Por que é importante |
|---|---|---|
| Diâmetro do fio | Diâmetro medido em múltiplas posições | Confirma se o tamanho alvo foi alcançado |
| Ovalidade | Diferença de diâmetro em diferentes direções | Identifica deformação transversal irregular |
| Condição da superfície | Arranhões, marcas, rachaduras e outros defeitos visíveis | Ajuda a avaliar a condição do rolo e a qualidade do processo |
| Consistência dimensional | Variação ao longo do comprimento do fio | Avalia a estabilidade da produção |
Um ponto que vale a pena enfatizar é que a precisão nominal de uma máquina e a tolerância dimensional real do fio acabado não são necessariamente as mesmas. A tolerância final deve ser confirmada através de testes de processo específicos do material e padrões de inspeção acordados.
5. Aplicações de redução de fio de precisão
Os moinhos redutores de fio são usados em aplicações de processamento de metal onde são necessárias redução controlada do diâmetro e dimensões consistentes do material. A configuração adequada do processo depende do material e dos requisitos do produto acabado.
Processamento de fio de aço carbono
O fio de aço carbono é usado em fixadores, componentes mecânicos, produtos de arame industrial e outras aplicações que exigem características dimensionais específicas. A redução controlada da laminação pode ajudar a preparar o fio para operações subsequentes de conformação ou processamento.
Fabricação de fios de aço inoxidável
O fio de aço inoxidável é comumente usado em componentes industriais, ferragens e produtos metálicos especializados. Como diferentes tipos de aço inoxidável têm diferentes características de endurecimento, o projeto do passe e os parâmetros de laminação devem ser selecionados cuidadosamente.
Produção de fio de liga de aço
O fio de liga de aço é usado em aplicações que requerem propriedades mecânicas específicas. O processo de laminação precisa levar em conta a resistência do material e a resistência à deformação para manter dimensões estáveis durante a redução.
Fio de liga à base de cobre
Fios de cobre e ligas à base de cobre são usados em aplicações elétricas, eletrônicas e industriais. A consistência dimensional é importante quando o fio precisa atender a requisitos específicos para processamento adicional, montagem ou fabricação de componentes.
6. O que os fabricantes devem considerar ao selecionar um laminador redutor de fio?
Ao avaliar um laminador redutor de arame, recomendamos começar com os requisitos reais de produção, em vez de escolher o equipamento com base apenas na velocidade anunciada ou na capacidade máxima de redução.
As informações a seguir ajudam a determinar se uma configuração de máquina é adequada:
| Parâmetro de seleção | Informações para confirmar |
|---|---|
| Matéria-prima | Aço carbono, aço inoxidável, aço-liga ou ligas à base de cobre |
| Diâmetro de entrada | Diâmetro mínimo e máximo do fio ou haste de partida |
| Diâmetro alvo | Diâmetro acabado necessário e tolerância dimensional |
| Requisito de redução | Taxa de redução total e número de passagens necessárias |
| Capacidade de produção | Saída necessária e velocidade operacional |
| Qualidade do produto | Acabamento superficial, ovalidade e consistência dimensional |
| Processo posterior | Estiramento, endireitamento, corte, conformação ou outras operações |
Na GRM Rolling Mill, nosso foco está em equipamentos inteligentes de laminação de precisão e tecnologia de conformação de metal. tem suas origens em Zhangjiagang Hongxinyuan Technology Co., Ltd., fundada em 2008. Após uma reestruturação estratégica em 2015, a empresa continuou a desenvolver suas capacidades em equipamentos de conformação de metal e laminação de precisão.
Nossa linha de produtos inclui equipamentos para laminação e soluções especializadas para processamento de metal, incluindo equipamentos fotovoltaicos (PV) para fitas. Para os fabricantes que avaliam um laminador redutor de fio, recomendamos discutir a classe do material, as dimensões de entrada e de destino, a capacidade de produção e a qualidade necessária do fio acabado antes de determinar a configuração apropriada do equipamento.
Saiba mais sobre nossos equipamentos e linha de produtos no sitePágina de produto do laminador GRM.
7. Perguntas frequentes
1. Qual é a principal vantagem de um laminador redutor de fio?
Um moinho redutor de fio usa compressão de laminação para reduzir o diâmetro do fio metálico. Ele fornece um processo alternativo ou complementar à trefilação tradicional e pode ajudar a reduzir a tensão de tração induzida pela trefilação, mantendo a redução dimensional controlada.
2. Quais materiais podem ser processados por um laminador redutor de arame?
Dependendo da configuração da máquina e do projeto do processo, os laminadores de redução de fio podem processar aço carbono, aço inoxidável, ligas de aço e ligas à base de cobre. As características de dureza e deformação do material devem ser consideradas ao selecionar os parâmetros de laminação.
3. Como posso controlar a variação do diâmetro do fio durante a laminação?
Comece verificando a consistência do material recebido, as configurações de folga entre os rolos, o alinhamento dos rolos e a distribuição da redução. A alimentação estável e as velocidades sincronizadas do suporte também são importantes. O fio acabado deve ser medido em múltiplas posições para identificar variação de diâmetro e ovalização.
4. A laminação de arame pode substituir completamente a trefilagem tradicional?
Não em todos os aplicativos. A laminação pode substituir ou complementar certas operações de trefilação, dependendo do material, diâmetro alvo, requisitos de superfície e rota de produção. Alguns produtos ainda podem exigir desenho ou acabamento adicional para atingir as dimensões e qualidade de superfície especificadas.
5. Qual é a diferença entre um laminador redutor de arame e um laminador de arame perfilado?
Um moinho redutor de fio geralmente se concentra na redução do diâmetro do fio ou vareta redondo. Um laminador de fio perfilado é projetado para produzir formatos transversais específicos através de ranhuras de rolo especialmente projetadas. A seleção do equipamento depende se o produto final requer um perfil redondo ou moldado.
6. Quais informações são necessárias antes de configurar um laminador redutor de arame?
As informações principais incluem qualidade do material, diâmetro de entrada, diâmetro alvo, tolerância dimensional necessária, capacidade de produção e requisitos de qualidade de superfície. Fornecer esses detalhes permite que a configuração do equipamento e o processo de laminação sejam avaliados em relação às condições reais de produção.
Conclusão
A precisão dimensional na redução do fio não é determinada por um único parâmetro de máquina. A estabilidade da folga de rolagem, o design da passagem, as propriedades do material, a sincronização do suporte e os procedimentos de inspeção contribuem para o resultado final.
Para fabricantes que trabalham com aço carbono, aço inoxidável, ligas de aço ou ligas à base de cobre, um laminador de redução de fio adequadamente configurado pode fornecer uma rota de laminação controlada para redução de diâmetro. Na Laminação GRM, acreditamos que o equipamento mais adequado deve ser selecionado de acordo com o material, as especificações do fio acabado e os requisitos reais de produção – e não apenas a capacidade nominal da máquina.
Para explorar equipamentos de laminação de precisão adequados para o seu processo de produção, visiteLaminador GRM.